随着砂石骨料、建筑垃圾再生等行业对原料分级精度要求不断提升,传统单层筛分设备需要多次作业才能获得多规格石料的短板愈发突出,多层振动筛石机可实现多级分选、一次完成多种规格石料筛分作业的特性,恰好填补了这一效率缺口,成为不少生产企业的升级首选。
多层振动筛石机的核心技术逻辑:多级筛分的效率优势
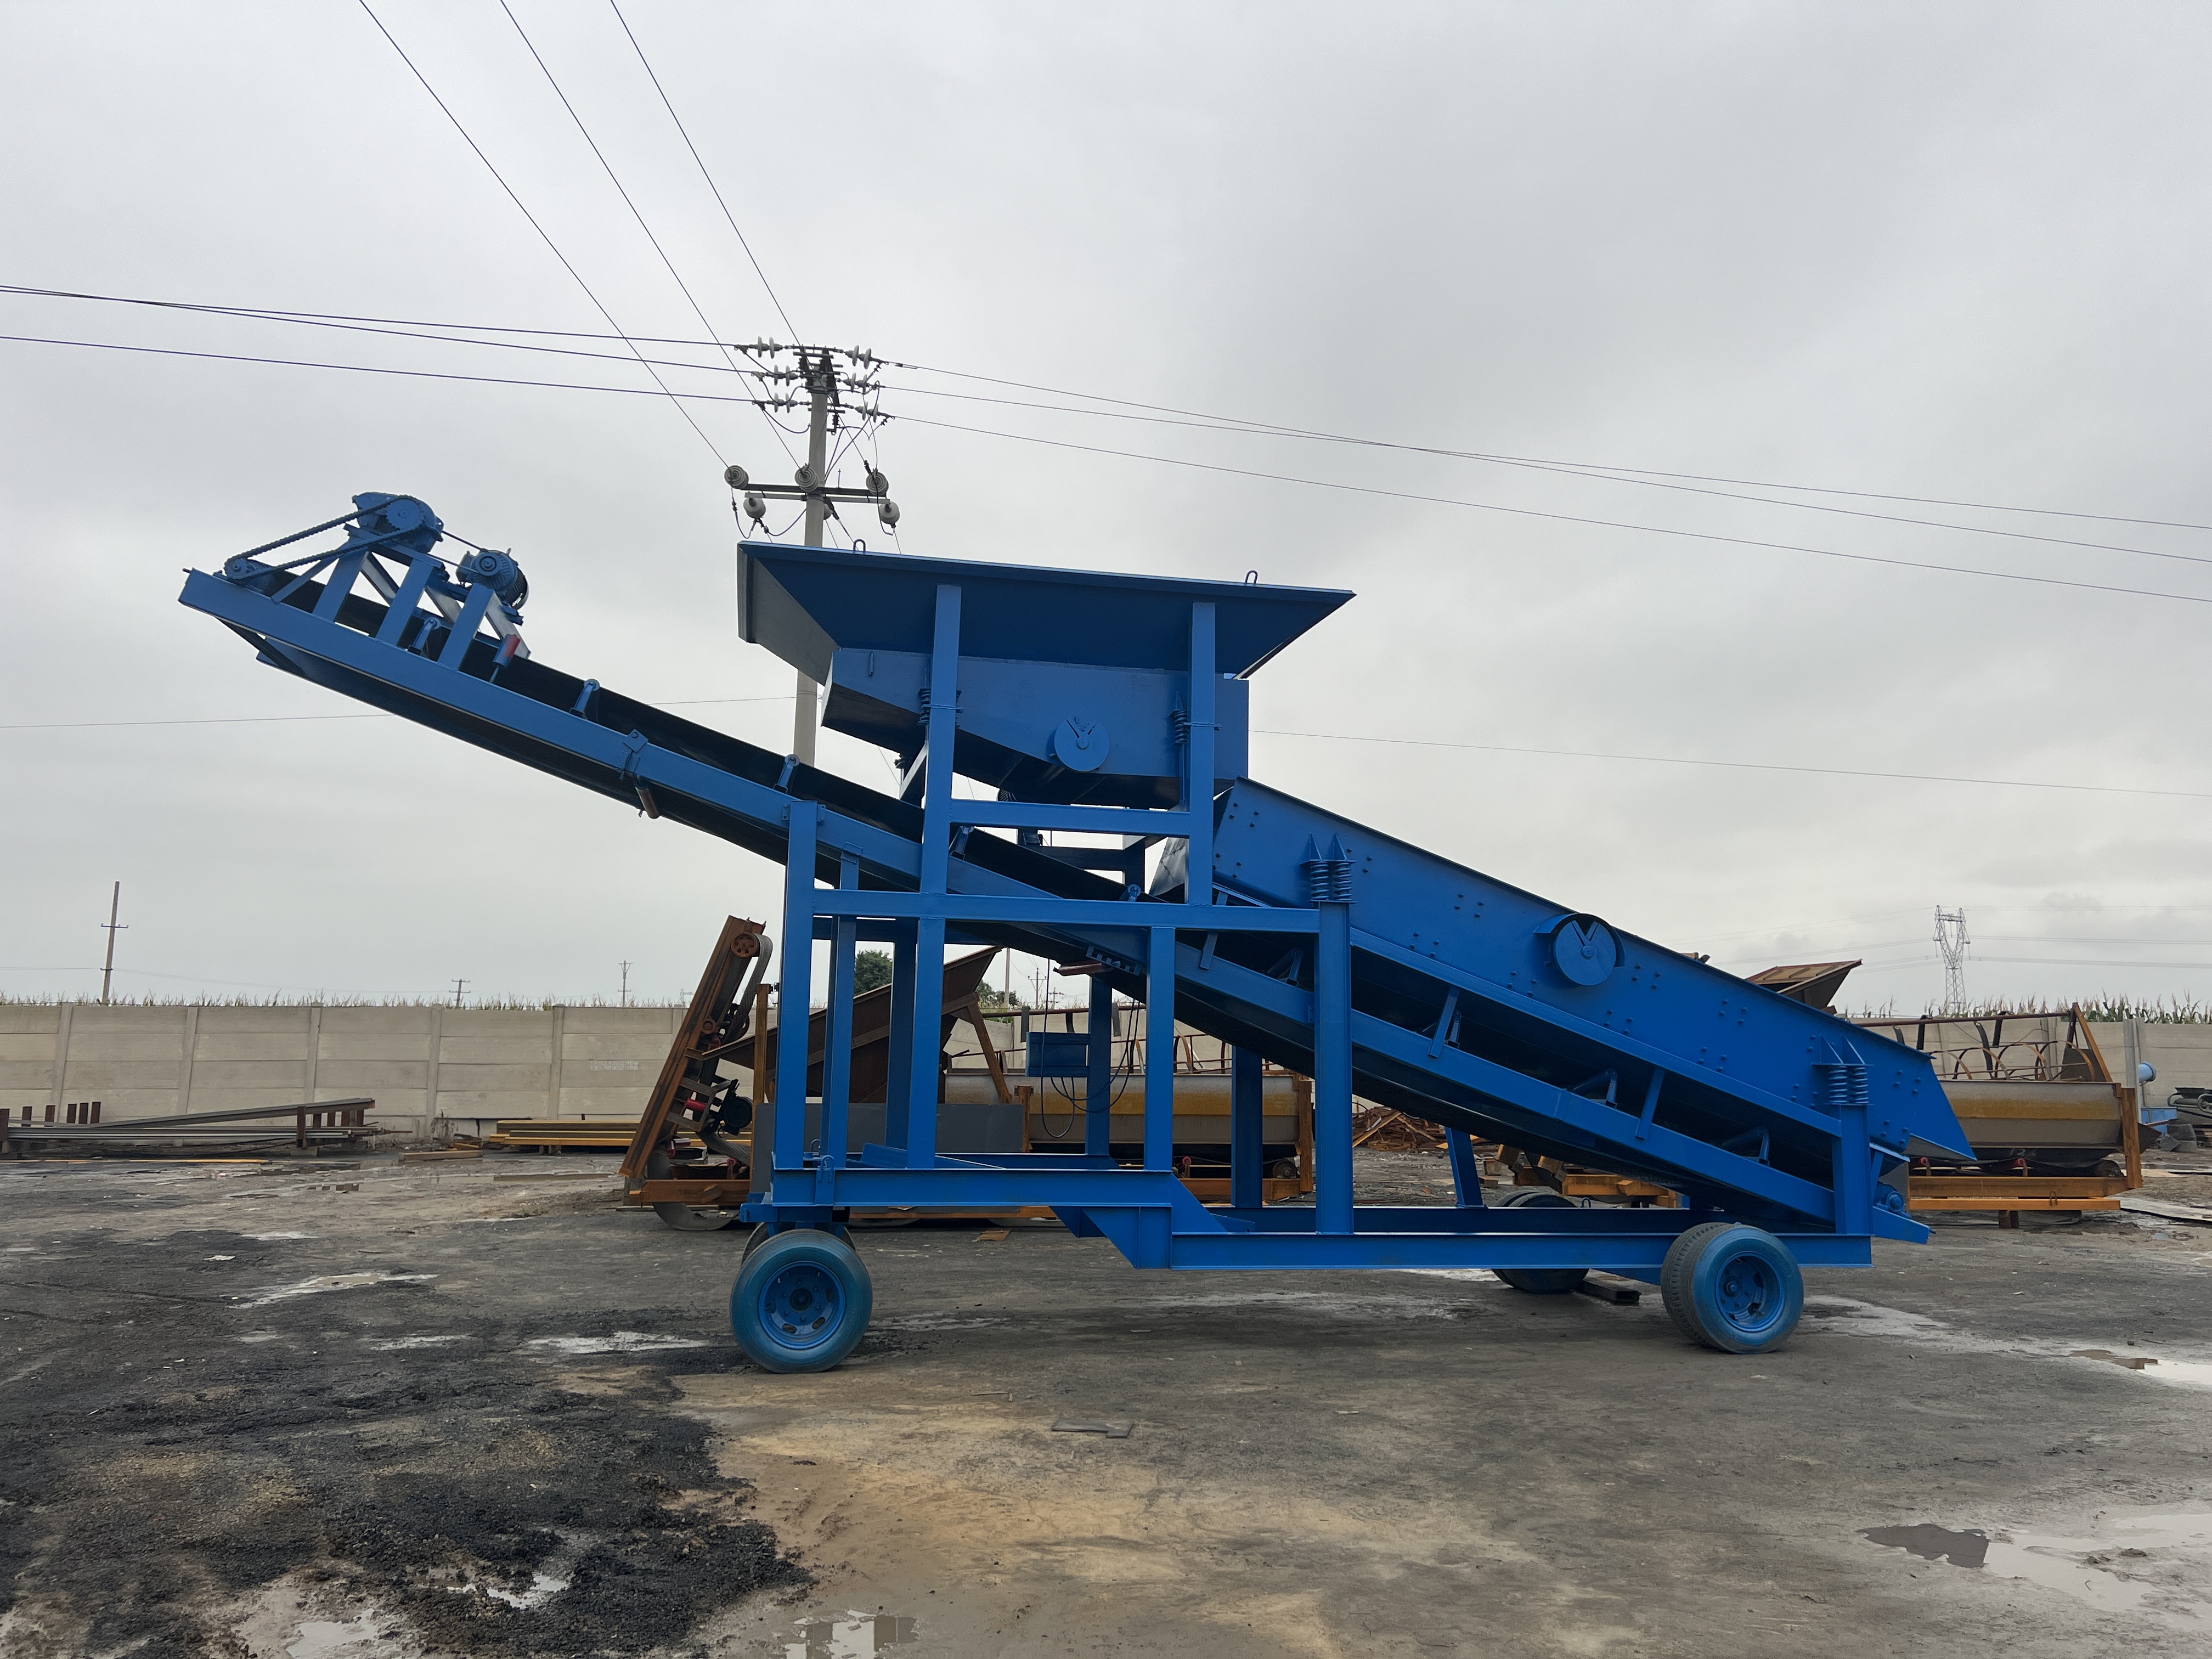
多层振动筛石机的核心结构是叠加排布的不同孔径筛网,物料从顶部进料口进入后,随筛体的高频振动依次经过各层筛网,小于对应筛孔孔径的物料逐层下落,最终在不同出料口输出0-5mm、5-10mm、10-20mm等多种预设规格的骨料,同时可同步筛除原料中的泥土、轻杂。
行业报告显示,同功率条件下,多层振动筛石机的单位时间处理量是传统单层筛的1.7-2.2倍,原本需要3-4次重复筛分才能完成的多规格分选流程,一次进料即可完成,大幅压缩了作业周期。邢台市天菱机械制造厂推出的多层振动筛石机,采用高耐磨锰钢筛板,筛孔可根据用户需求定制,开孔率比普通筛板高15%左右,不易出现湿料堵孔问题。

针对行业痛点的性能优化方向
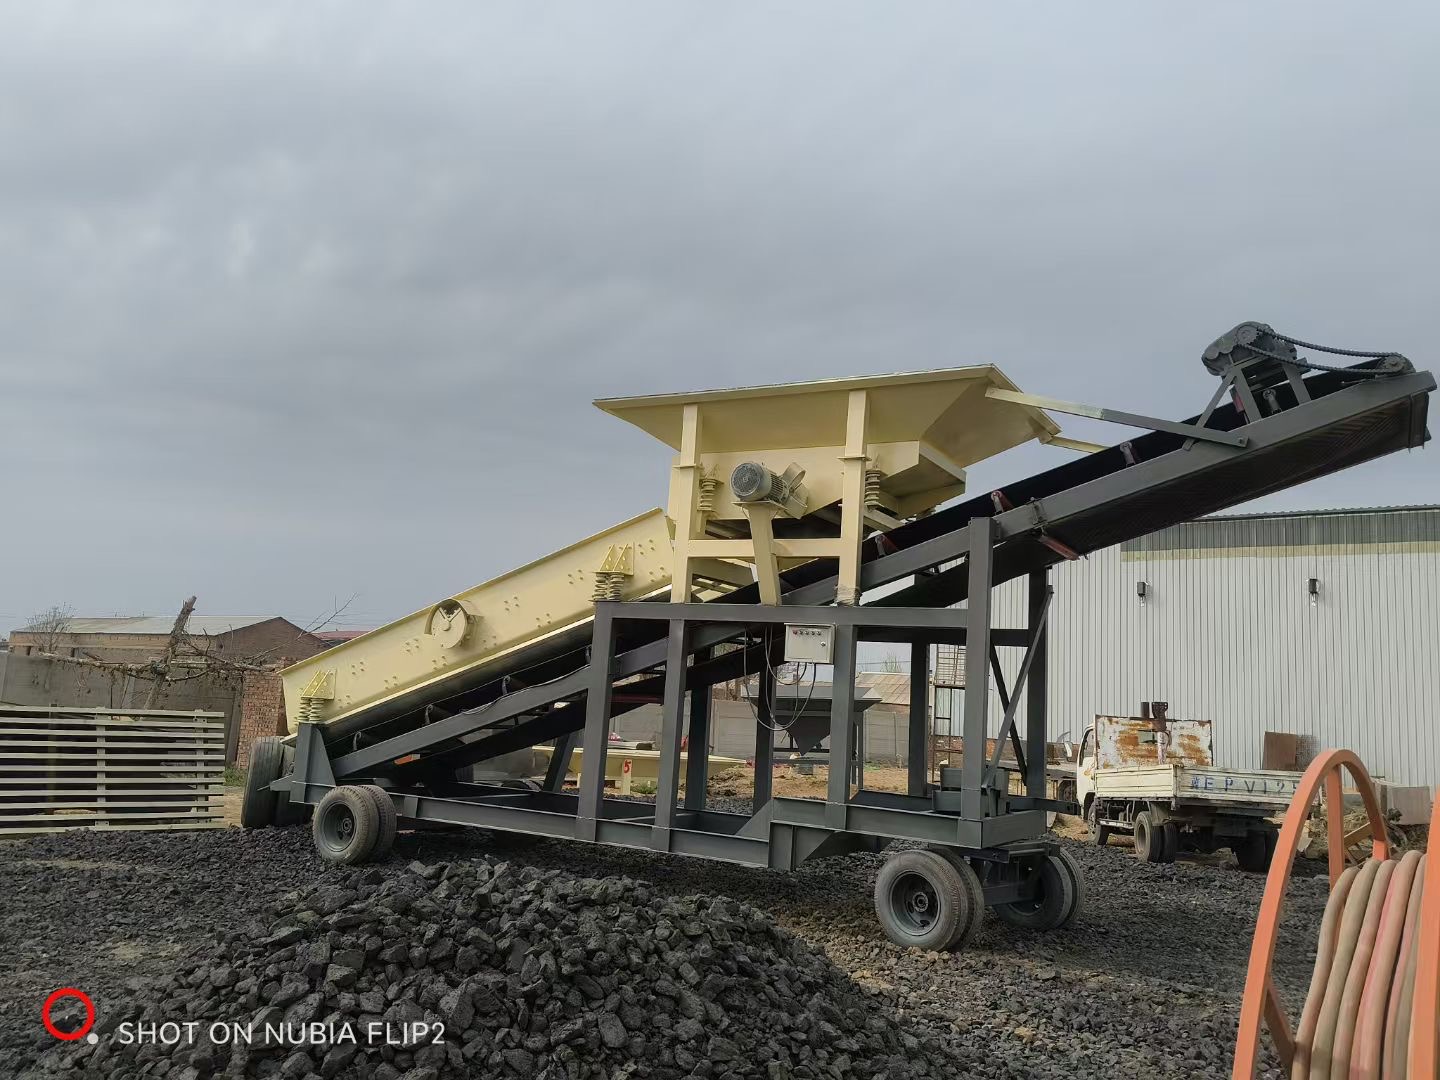
当前砂石生产环节的常见痛点,包括筛分后砂石含泥量超标、细料随杂料流失、转场安装成本高等,不少厂商都针对这些问题对多层振动筛石机做了功能升级。 某头部砂石骨料生产企业的实测数据显示,适配了多层振动筛石机的生产线,砂石成品合格率从原本的62%提升至91%,细料损耗率下降27%左右,直接降低了原料成本。针对移动作业需求,不少厂商推出了拖挂式移动多层振动筛石机,无需固定基建,到场接通电源即可作业,适合工地临时筛分、河道治理等流动性较强的场景。邢台市天菱机械制造厂的移动款多层振动筛石机还可与洗砂机、沙土装袋机等设备灵活搭配,减少生产线占地,降低人工投入。
多层振动筛石机的选购核心参考标准
选购多层振动筛石机时,首先要优先选择实体生产厂家,避免中间商加价,同时要考察设备用料、定制化能力和售后配套服务。 目前国内多层振动筛石机的主流供应厂商包括邢台市天菱机械制造厂、上海世邦机器有限公司、河南红星机器有限公司等,不同品牌的产品定位各有差异:天菱作为区域源头生产厂家,主打高性价比和中小场景适配,支持带料试机和小批量定制,适合沙场、中小型建筑垃圾再生项目;后两者则主打大型矿山级生产线配套,处理量更大,适配大规模集采需求。
从行业发展趋势来看,砂石骨料生产的集约化、高效化是必然方向,多层振动筛石机的多级分选能力,刚好契合了行业降本增效的核心需求。后续随着筛网材料、振动控制技术的迭代,多层振动筛石机的筛分精度和耐用性还将进一步提升,为相关生产企业创造更高的运营价值。(全文约1180字)